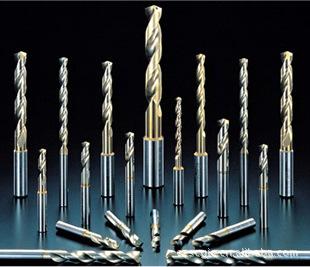
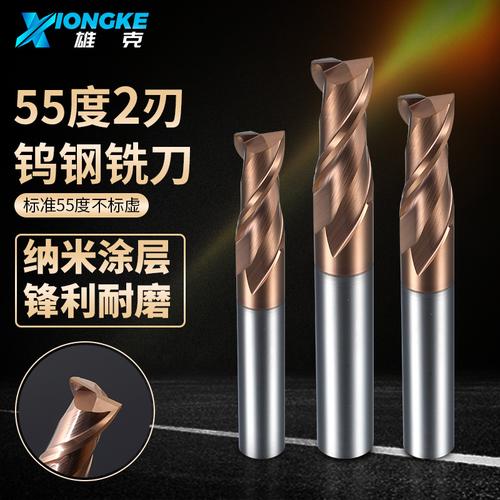
精细花纹铣削 如何选择合适的端铣刀
在铣削加工中,想要铣出细密精致的花纹,刀具的选择至关重要。不同的端铣刀在结构、材质和刃口设计上差异显著,直接影响花纹的精细度、清晰度和加工效率。哪种类型的端铣刀能胜任这一任务?本文将从花纹特征出发,系统梳理适合的端铣刀类型及其选用要点。
一、细花纹的加工要求
细花纹通常具有以下特征:线条窄(可能在0.1-0.5mm之间)、间距小、深度浅、轮廓复杂,且对表面质量要求较高。这就要求铣刀具备以下特性:
- 刀具直径小:以便进入狭窄区域,减少切削力,避免过切。
- 刃口锋利:确保切口清晰,减少毛刺和撕裂。
- 高刚性:微小刀具易变形,需足够的刚性保证加工精度。
- 高转速适应性:小直径刀具需高转速才能达到理想切削速度。
- 良好的排屑性:细微切屑若排出不畅,易导致刀具折断或表面划伤。
二、适合精细花纹的端铣刀类型
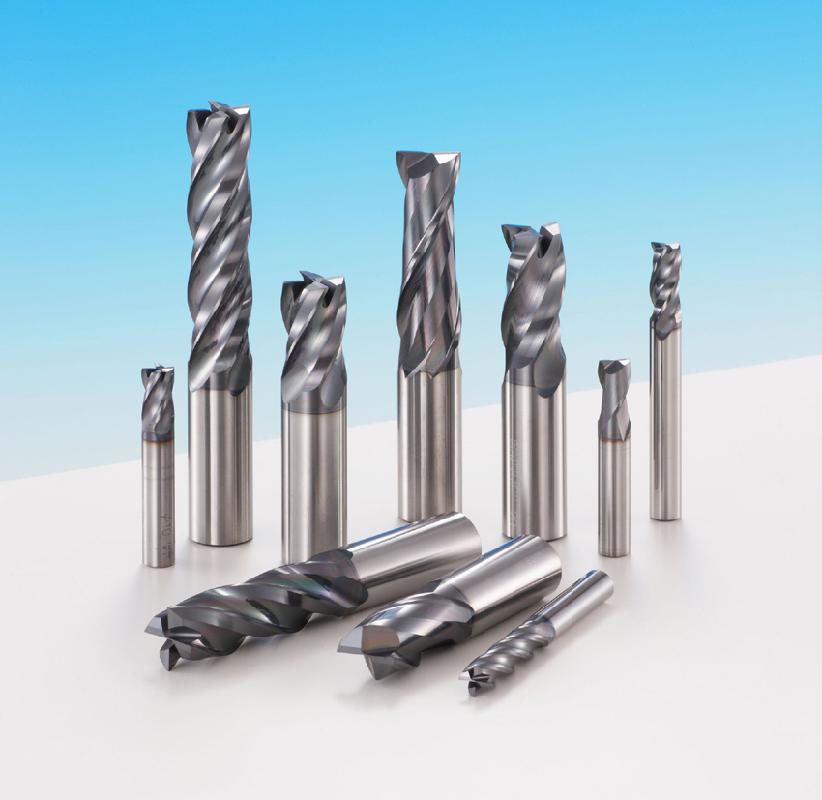
根据上述要求,以下几种端铣刀较为适合:
1. 微型立铣刀(Micro End Mill)
直径通常在0.1-3mm之间,专为微细加工设计。采用超细晶粒硬质合金材质,刃口经精密研磨,锋利度高。部分产品带有不等螺旋角或 variable helix 设计,可抑制颤振,提高表面质量。适用于加工细小文字、纹理、logo等。
2. 锥度平底立铣刀(Tapered Flat End Mill)
带有锥度的刀体,在保证刚性的同时减小前端直径,常用于深槽或侧壁带斜度的花纹。锥度设计增强了刀具强度,适合加工窄而深的花纹,如模具内的细纹。
3. 球头立铣刀(Ball Nose End Mill)
小直径球头刀(如R0.1-R0.5)可用于加工曲面花纹或具有圆弧底部的纹路。球头能实现 smooth 的过渡,适合三维浮雕花纹。但需注意球头刀在浅切时有效切削直径小,需提高转速和进给匹配。
4. 雕刻刀(Engraving Bit)
广义上属于端铣刀范畴,但专为雕刻设计,常见有平底尖刀、单刃或双刃螺旋雕刻刀。尖角设计(如30°、60°、90°)可刻划极细的线条,常用于木工、亚克力、金属标牌上的细花纹。单刃设计排屑好,适合软材料;双刃则更耐用,适合硬材料。
5. 微小径圆鼻刀(Corner Radius End Mill)
在平底刀基础上带有微小圆角(R0.1-R0.3),既保持了平底的切削效率,又增强了刃口强度,减少崩刃。适合加工有一定深度且要求底角微圆的花纹,常用于模具钢精细纹路。
三、选用要点与注意事项
- 根据花纹尺寸选直径:线条宽度决定刀具直径,一般刀具直径应小于线条最窄处,以保证轮廓精度。
- 根据材料选涂层与材质:加工钢件可选AlTiN涂层硬质合金;加工铝件用DLC涂层或抛光刃口;加工木工/塑料可用高速钢或硬质合金无涂层。
- 保持高转速与小切深:小直径刀具需高主轴转速(如20000-60000rpm)和小每齿进给,避免过载。
- 关注刀具悬伸:尽量缩短悬伸长度,提高刚性,减少振动。
- 冷却与排屑:使用油雾或吹气清除切屑,防止二次切削。
四、
铣削细花纹的关键在于“小而锋、刚而稳”。微型立铣刀、锥度平底刀、小直径球头刀、雕刻刀和微小径圆鼻刀是常见选择,其中微型立铣刀和雕刻刀最为常用。实际选用时需结合花纹的几何特征、材料性质及机床条件综合判断。建议先进行试切,观察花纹清晰度和刀具磨损,再优化参数。掌握这些刀具特性,你也能铣出令人满意的精细花纹。
如若转载,请注明出处:http://www.nwcmpkj.com/product/54.html
更新时间:2026-11-21 10:12:40